

Titanyum alaşımlarının işlenmesinde delme işlemleri, titanyum alaşımlarının benzersiz fiziksel özelliklerinden dolayı her zaman teknik zorluklar ortaya çıkarmıştır. Bu makalede titanyum alaşımı delme sırasında karşılaşılan temel zorlukları inceleyeceğiz ve bunların üstesinden gelmek için yenilikçi çözümleri tartışacağız. Doğru matkap uçlarının seçilmesinden talaş tahliyesi sorunlarının ele alınmasına kadar, titanyum alaşımlarında verimli ve yüksek kaliteli delme için etkili stratejileri inceleyeceğiz.
Optimum Matkap Ucu Seçimi
Titanyum alaşımlarını delmek için uygun matkap ucu malzemelerinin seçilmesi çok önemlidir. Yaygın seçenekler arasında yüksek sertlik ve aşınma direnciyle bilinen, titanyum alaşımlarının sertliğine ve aşındırıcılığına dayanabilen yüksek hız çeliği ve sert alaşımlar yer alır.
Matkap Ucu Tasarımı
Titanyum alaşımını delmek için matkap uçlarının tasarımına dikkat edilmelidir. 118 derece veya 90 derece gibi çift açılı optimum tasarımlar talaşları etkili bir şekilde kırar, tahliye edilmesini kolaylaştırır ve delme verimliliğini artırır.
Talaş Tahliyesi
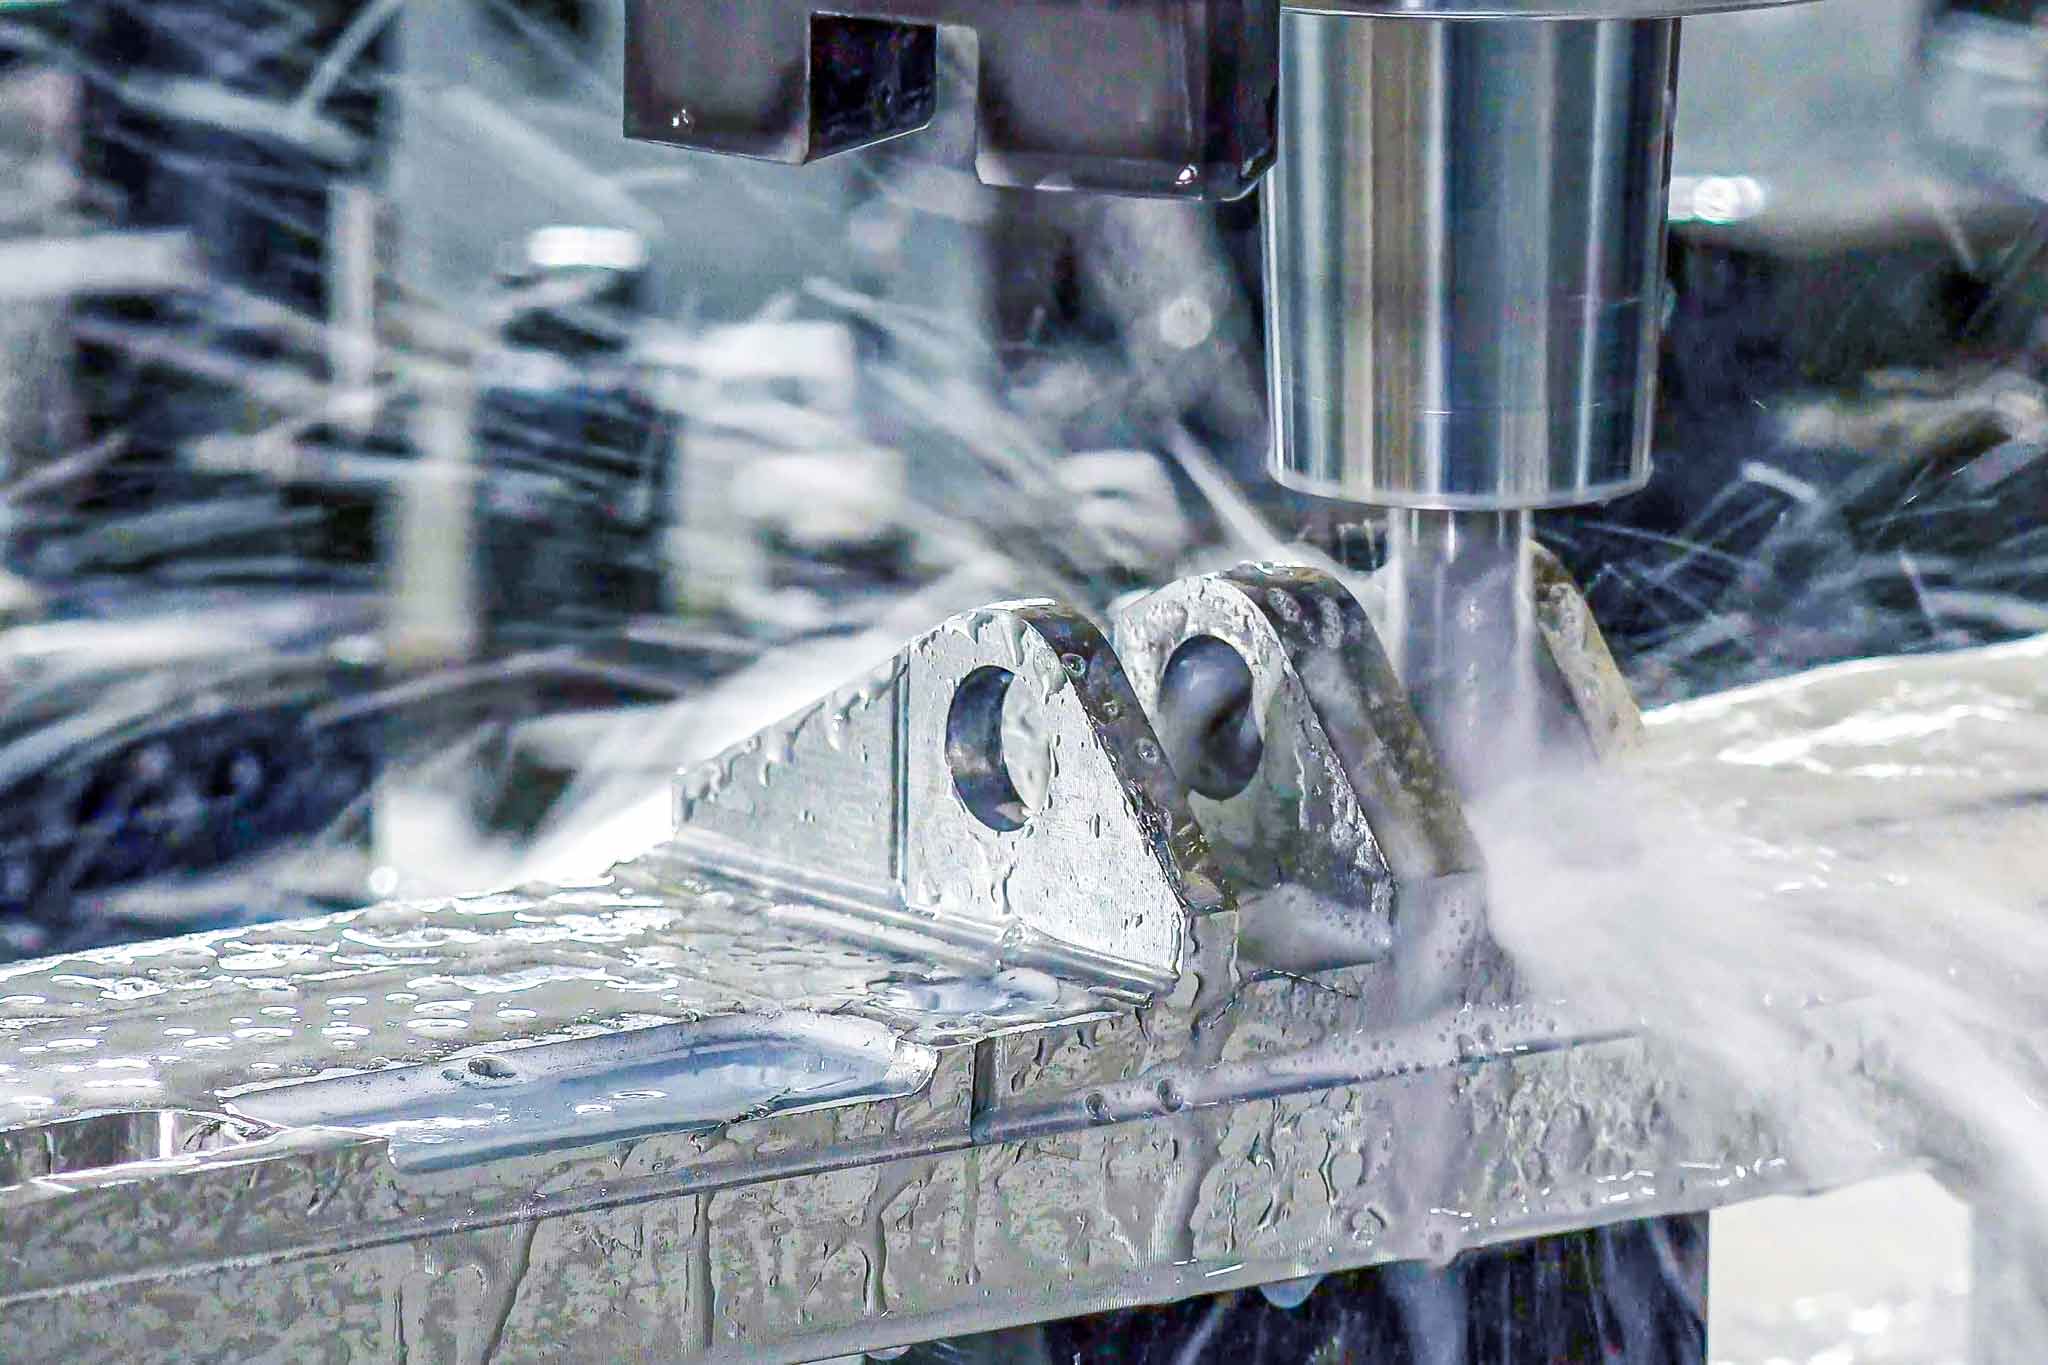
Talaş tahliyesi delme işlemi sırasında kritik bir husustur. Talaşlar derhal çıkarılmazsa matkap uçları sıkışabilir, kırılabilir veya yapışkan hale gelebilir, bu da delme işleminin tamamını engelleyebilir. Soğutma sıvılarının, ilerleme hızlarının ve hızların optimize edilmesi gibi uygun talaş tahliye teknikleri kullanılmalıdır.

Yapışma ve Takım Aşınmasının Azaltılması
Delme sırasındaki yüksek sıcaklıklar ve basınç, titanyum alaşımları ile kesici takımlar arasında güçlü bir yapışma oluşturarak takımın hızlı aşınmasına ve dairesel olmayan delikler, sapma veya düzensiz delik çevresi gibi potansiyel sorunlara yol açar. Bu sorunlar daha sonraki diş açma işlemleri sırasında daha da artabilir veya deliklerin içindeki kılavuzların kırılmasıyla sonuçlanabilir.
Bu sorunu çözmek için aşağıdaki önlemler alınabilir:
Temas alanını azaltmak ve yapışmayı azaltmak için kısa ve keskin matkap uçları kullanın.
Sıcaklıkları düşürmek ve takım aşınmasını azaltmak için kesme bölgesine yeterli miktarda soğutma sıvısı uygulayın.
Delme sırasında stabilite ve doğruluk sağlamak için düşük hızlı zorla besleme ve sağlam iş parçası desteği uygulayın.
Yüzey Pürüzlülüğü ve Çapak Oluşumu
Çıkış noktasında çapak oluşumunu engellemek için matkap uçlarının ince ayarı ve kontrolü, düzgün delme işlemi açısından çok önemlidir. Daha kalın iş parçaları için, ağır hizmet tipi kısa uzunlukta makine matkapları tavsiye edilirken, derin delik delme için yağ beslemeli matkaplar veya değişen uzunluklarda bir dizi kısa uzunlukta matkaplar kullanılabilir. Delme işlemi boyunca düşük ve tutarlı bir delme hızının korunması hayati önem taşır.
Dikkatli Delik Girişi
Gerçek kurulumdan önce, kurulum ihtiyaçlarını ve gereksinimlerini anlamak ve kurulumu geliştirmek için müşteriyle iletişim kuracağız.
Yeterli Soğutma Sıvısı Kullanımı
Talaşları uzaklaştırmak için yeterli miktarda soğutma sıvısı kullanılmalıdır. Soğutma sıvısı yetersizse veya talaş birikmesi aşırı hale gelirse, matkap ucunun optimum çalışma koşulunda kalmasını sağlamak için talaşların düzenli olarak çıkarılması gerekir.


