

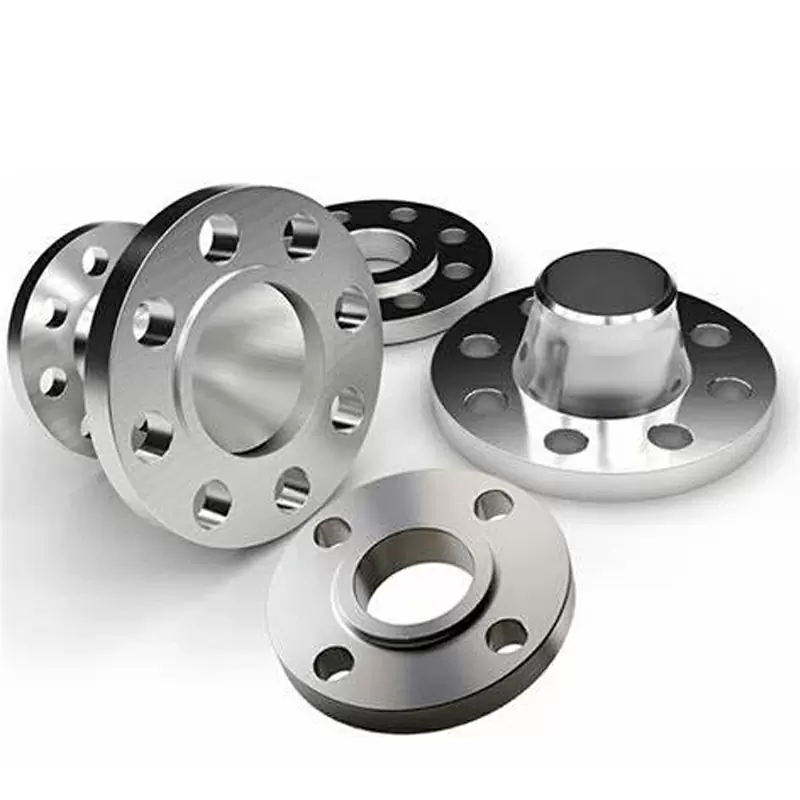
Endüstriyel üretimde, haddelenmiş dövmeler de dahil olmak üzere titanyum flanş dövmeleri, ekipmanın çalışmasının güvenliği ve stabilitesi için kritik öneme sahip bağlantı bileşenleri olarak hizmet eder. Titanyum flanş dövmelerine yönelik üretim süreci ve teknik gereklilikler, en üst düzey kalite ve performansı sağlamak için titizlikle kontrol edilmelidir.
Titanyum flanş dövmeleri, sınıflandırmaları ve malzeme özellikleriyle ilgili katı düzenlemelere tabidir.
JB4726-4728 gibi standartlarla uyumludur:
- Nominal basınçları {{0}},25 MPa ila 1,0 MPa arasında değişen karbon çeliği ve östenitik paslanmaz çelik dövmeler, Sınıf I dövme olarak sınıflandırılabilir.
- Nominal basıncı 1,6 MPa ile 6,3 MPa arasında olan dövme parçalar için, aksi belirtilmediği sürece genellikle Sınıf II veya daha yüksek standartlar gereklidir.
- Grade III forgings are mandatory for flange forgings with nominal pressures ≥10.0 MPa, chromium-molybdenum steel forgings with nominal pressures >4.0 MPa, and ferritic steel forgings with nominal pressures >1,6 MPa ve çalışma sıcaklıkları -20 dereceye eşit veya daha az.
- Malzeme seçimi kritiktir; kimyasal bileşimin, mekanik özelliklerin ve mikro yapının tasarım spesifikasyonlarıyla uyumlu olmasını sağlamak için ilgili standartlara uygun yüksek kaliteli titanyum alaşımlarının kullanılmasını gerektirir.
Boyun kaynağı, boyun alın kaynağı, soket kaynağı ve dişli flanşlar dahil olmak üzere flanşlara yönelik üretim işlemleri, öncelikle dövme veya haddeleme tekniklerini içerir.
Çelik levhalar veya kesitler gerektiren özel durumlar, katı kurallara uyulmasını zorunlu kılar:
- Laminer kusurların bulunmadığından emin olmak için çelik plakaların ultrasonik teste tabi tutulması gerekir.
- Plakalar haddeleme yönü boyunca şeritler halinde kesilmeli ve boyunlu flanşlar için halkalar halinde bükülmelidir. Boyun flanşlarının çelik plakalardan doğrudan işlenmesini önlemek için halkanın silindirik yüzeyi çelik yüzeyden kaynaklanmalıdır.
- Tam nüfuziyetli kaynaklar, halka uçlarının birleştirilmesi için çok önemlidir, bunu kaynak sonrası ısıl işlem ve JB4730 standartlarına göre %100 radyografik veya ultrasonik test takip eder.
- Optimum sızdırmazlık performansı ve kurulum kolaylığı sağlamak için, boyun alın kaynağı, soket kaynağı ve dişli flanşlar için flanş boynu dış eğim açıları 7 dereceyi geçmemelidir.
Ek gereksinimler, korozyon direncini artırmak ve özel tasarım ve kullanım kriterlerini karşılamak için yüzey kalitesini, boyutsal doğruluğu ve tanımlama ve paketleme protokollerini kapsar. Endüstriyel uygulamalarda titanyum flanş dövmelerinin bütünlüğünü ve güvenilirliğini garanti etmek için bu sıkı kurallara uymak çok önemlidir.


